pH/ORP 控制器在加药控制中的应用与校准规范
三点校准、温度补偿与控制回差设定,决定自动加药系统的稳定性与药剂消耗。
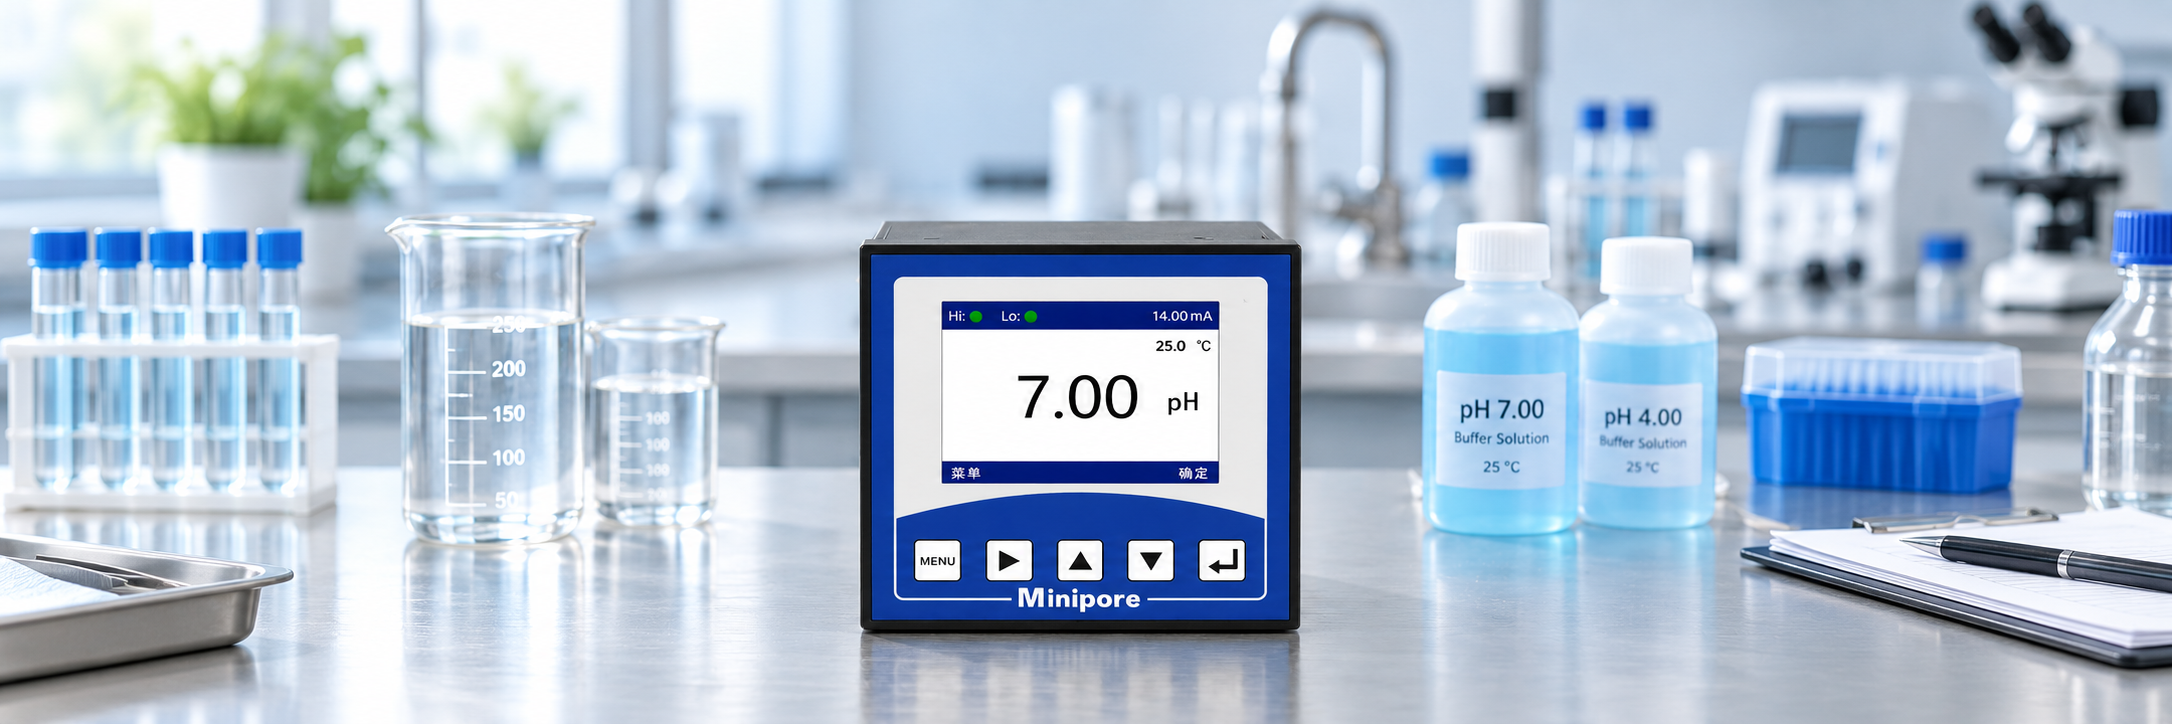
在污水处理、电镀废水与纯水制备等场合,pH 不仅是监测指标,更是控制变量:通过 pH/ORP 控制器联动加药泵,可以实现中和、混凝、消毒等工艺的自动化。控制器用得准不准,很大程度上取决于校准与控制参数的设定是否规范。
一、为什么要定期校准
pH 玻璃电极的电位响应会随使用时间发生漂移,电极斜率通常从理论值(59.16 mV/pH,25 ℃)逐渐衰减。当斜率低于 90% 左右时,测量误差已不可忽略。规范的做法是使用标准缓冲溶液(常用 pH 4.01、6.86、9.18 三种)进行两点或三点校准,并根据校准仪读出的斜率判断电极健康状态。
- 中性点(pH 6.86)校准用于确定零位,酸性(4.01)与碱性(9.18)点用于确定斜率。
- 校准前应将电极与缓冲液置于同一温度,或使用带自动温度补偿的校准流程。
- 若校准斜率持续下降、响应时间明显变长,应先清洗电极:油污用洗涤剂、无机沉积物用稀盐酸浸泡,然后重新校准。
二、ORP 测量:过程判断的“兆欧表”
ORP 反映体系的整体氧化还原能力,单位为 mV。它不像 pH 那样有统一的理论刻度,而是作为相对过程指标使用。在消毒控制中,泳池与市政回用水的 ORP 通常维持在 650 mV 以上时,可认为消毒能力较为充分;在除氯或芬顿氧化工艺中,ORP 则用于判断反应终点的到达。ORP 电极应定期用标准氧化还原溶液核查,漂移过大时需更换。
三、控制参数:回差与滞后
加药控制的稳定性取决于控制回差(滞回区间)的设定。回差过小会导致加药泵频繁启停,既缩短泵寿命又造成 pH 振荡;回差过大则工艺波动明显。经验做法是按工艺允许波动带的一半设定回差,同时结合加药管路的传输滞后调整响应延时。对于 pH 缓冲能力弱的水体,建议采用小流量连续加药替代脉冲式大量加药。
一条实用法则:先校准、再定回差、最后观察 24 小时趋势曲线——按这个顺序调试,加药系统通常一次调平。
四、日常维护清单
- 每 1~2 周校准一次;电极储存于 3 mol/L 氯化钾溶液中,避免干放。
- 每月检查参比液位与电极填充口,确保液压畅通。
- 季度性检查继电器与加药泵联动逻辑,测试报警功能。